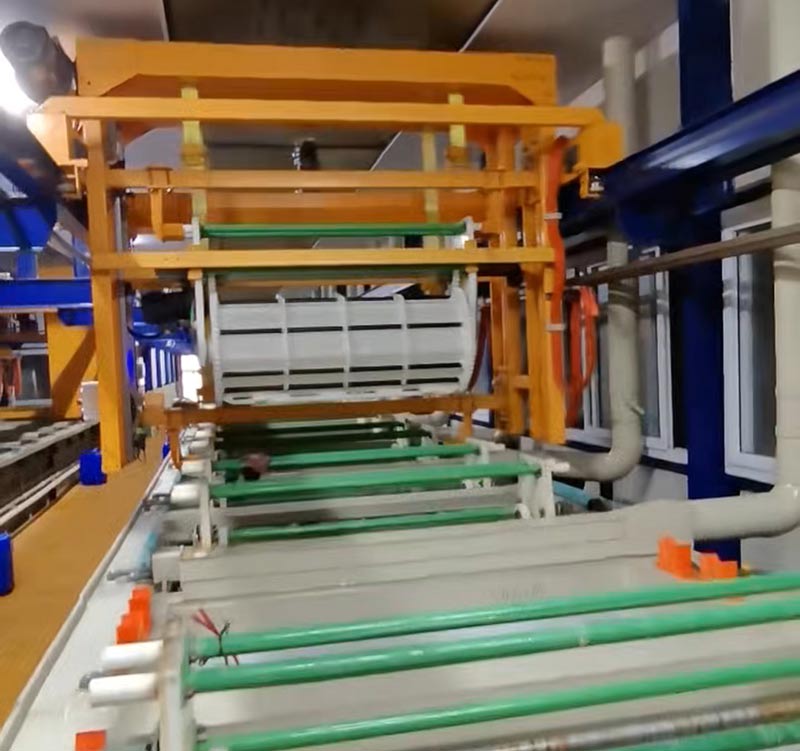
高性能表面処理に無電解ニッケルめっきラインが不可欠になる理由
抽象的な:アンエレクトロルess ニッケルめっきラインは、複雑な金属部品、止まり穴、凹部、および内面に均一なニッケル - リン コーティングを堆積するための、高度に制御されたソリューションを提供します。従来の電解ニッケルめっきとは異なり、このプロセスは外部電流ではなく自己触媒化学反応を使用するため、一貫した膜厚、耐食性、硬度、寸法制御が必要な用途に特に価値があります。表面処理装置の専門メーカーとして、ジュンダは、自動車、PCB、航空宇宙、石油・ガス、医療、精密製造などの業界向けに、PLC 制御、自動化学薬品投与、温度調整、カスタマイズされた生産ライン エンジニアリングを備えた自動化された無電解ニッケルめっきシステムを提供しています。
目次
- 無電解ニッケルめっきラインとは何ですか?
- 無電解ニッケルめっきプロセスはどのように機能しますか?
- 主要な技術仕様は何ですか?
- 主な利点は何ですか?
- 無電解ニッケルと電解ニッケルはどう違うのですか?
- リン含有量はどのように選択すればよいですか?
- 機器はどこで使用されますか?
- なぜ自動化が重要なのでしょうか?
- 適切なめっきラインを選択するにはどうすればよいですか?
- よくある質問
- 結論
無電解ニッケルめっきラインとは何ですか?
アン無電解ニッケルめっきラインは、制御された自己触媒化学反応を通じてワークピース上にニッケル - リン合金を堆積するように設計された自動表面処理システムです。このプロセスは外部電流に依存しないため、従来の電解メッキよりも複雑な形状全体にニッケルをより均一に析出させることができます。
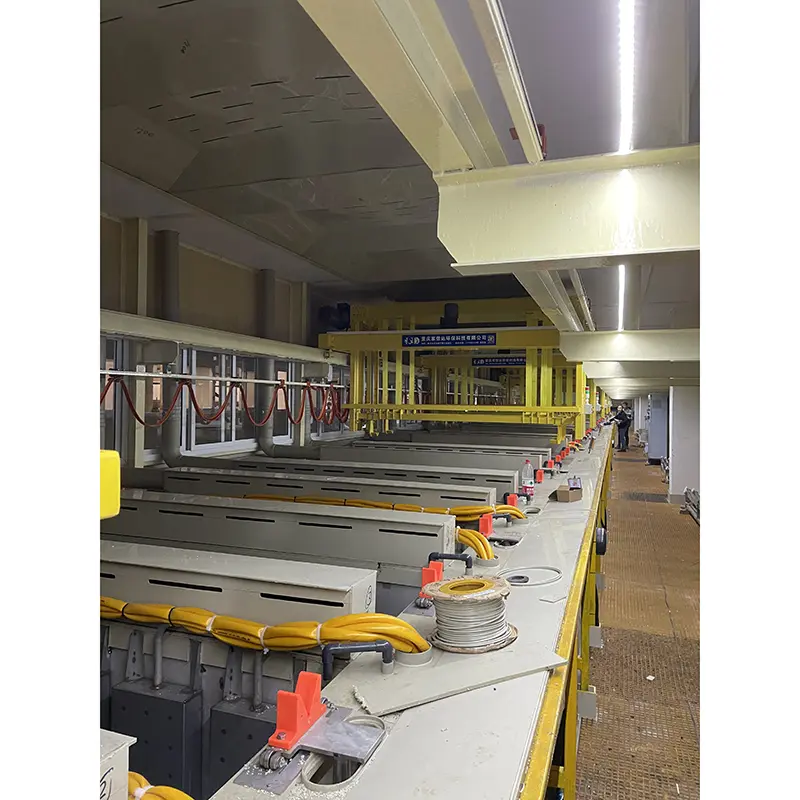
この特性により、無電解ニッケルは止まり穴、凹部、エッジ、キャビティ、内面を含む部品に特に適しています。 JUNDA のシステムは、自動化された化学物質の投与、浴の温度調整、PLC 制御のマテリアルハンドリング、およびプロセス管理を統合して、生産の一貫性を向上させ、手動介入を削減します。
このシステムは、さまざまなワークピースの形状、生産量、工場のレイアウト、コーティング要件に合わせて設計することもできます。をお求めのメーカー様へカスタム無電解ニッケルめっき溶液、プロセス設計は、機器の選択のみではなく、必要なコーティング特性と生産目的から始める必要があります。
無電解ニッケルめっきプロセスはどのように機能しますか?
無電解ニッケルプロセスは、直接電気析出ではなく化学還元に依存しています。適切な洗浄と表面活性化の後、ワークピースは無電解ニッケル槽に入り、そこでニッケルイオンが化学的に還元され、活性化された表面に堆積されます。
一般的な制作ワークフローには次のものが含まれます。
- 前洗浄:油、グリース、汚れ、その他の汚染物質を除去します。
- 表面処理:適切な活性化と接着力を確保します。
- 無電解ニッケルめっき:必要な Ni-P コーティングを堆積します。
- すすぎ:残留処理薬品を除去します。
- 後処理:追加の保護を提供するか、コンポーネントを後続の処理に備えます。
- 検査:コーティングの厚さ、外観、硬度、その他の品質要件をチェックします。
工業生産では、安定した浴の化学薬品と温度を維持することが重要です。自動投入と PLC ベースのプロセス管理は、延長された生産サイクル全体にわたって再現可能な処理条件を維持するのに役立ちます。
主要な技術仕様は何ですか?
ジュンダ の無電解ニッケルめっき装置は、制御されたプロセスパラメータを中心に設計されています。次の仕様は、システムのコア機能を示しています。
| パラメータ | 代表的な仕様 | 生産の意義 |
|---|---|---|
| メッキタイプ | 無電解ニッケル/Ni-P合金 | 均一な化学蒸着 |
| リン含有量 | 3 ~ 5%、6 ~ 9%、または 10 ~ 13% | 硬度、耐食性、延性のバランスが取れています。 |
| 浴槽の温度 | 85~92℃ | 安定した化学成膜をサポート |
| pH範囲 | 4.5~5.2 | 浴の安定性を維持するのに役立ちます |
| めっき率 | 10~20μm/時間 | 制御されたコーティングの蓄積をサポート |
| コーティングの均一性 | 約±10% | 寸法の一貫性が向上します |
| めっきそのままの硬さ | 500~600HV | 有用な耐摩耗性を提供します |
| 熱処理硬度 | 最大約900~1000HV | 要求の厳しい摩耗用途に最適 |
| 制御システム | PLC制御 | プロセスのシーケンスと処理を自動化します |
| 加熱 | 石英・チタンヒーター | 制御されたバス温度をサポート |
無電解ニッケルめっきラインの主な利点は何ですか?
自動化された無電解ニッケル生産ラインの価値は、単にニッケルを堆積するだけではありません。コーティングのパフォーマンスとプロセス制御および生産自動化を組み合わせます。
複雑な形状でも均一にコーティング
堆積は主に電流の分布によって支配されないため、無電解ニッケルはエッジ、凹部、止まり穴、および内部表面全体に非常に一貫した被覆を提供できます。これは、コーティングの厚さが不均一であると組み立てや寸法公差に影響を与える可能性がある精密部品にとって特に重要です。
優れた腐食保護
ニッケル - リンコーティングは、腐食に対して強力な耐性を提供します。高リン配合物は、特定の化学処理や石油・ガス用途など、腐食防止が主要な要件である場合に特に役立ちます。
耐摩耗性の向上
無電解ニッケルは硬い保護層を形成します。リン含有量と後処理に応じて、熱処理によりコーティングの硬度が大幅に向上するため、この技術は摩擦や機械的磨耗にさらされるコンポーネントに役立ちます。
手動介入の削減
PLC 制御の移送システムと自動化学薬品投与により、オペレーターがすべてのプロセスステップを手動で管理する必要性が軽減されます。これにより、製造業者が労働要件をより効率的に管理できると同時に、再現性が向上します。
非導電性基板の可能性
適切な表面活性化を行うと、無電解ニッケルをプラスチックやセラミックなどの選択した非導電性材料上に堆積することもできます。これにより、ニッケルベースの表面保護の恩恵を受けることができるコンポーネントの範囲が広がります。
無電解ニッケルと電解ニッケルはどう違うのですか?
| 比較係数 | 無電解ニッケル | 電解ニッケル |
|---|---|---|
| 蒸着法 | 自己触媒的化学反応 | 電流 |
| コーティングの均一性 | 均一性が高い | 現在の分布に応じて異なる場合があります |
| 止まり穴 | 優れたカバレッジの可能性 | 限定的な適用範囲 |
| 内部表面 | 適切な | 均一にメッキするのが難しい |
| 非導電性材料 | アクティベーション後は可能 | 導電性の表面が必要です |
| 硬度 | メッキ状態で約 500 ~ 600 HV | 一般に低い |
| 複雑なコンポーネント | 非常に適しています | 追加のプロセスの最適化が必要な場合があります |
純粋な装飾仕上げよりもコーティングの均一性と内面被覆率が重要な用途では、無電解ニッケル システムはプロセスに大きな利点をもたらします。
リン含有量はどのように選択すればよいですか?
リン含有量は、無電解ニッケル コーティングの設計において最も重要な変数の 1 つです。配合が異なると、硬度、耐食性、延性、塗布性能のさまざまな組み合わせが得られます。
- 低リン、3 ~ 5%:硬度が高く、摩耗を重視した用途に適しています。
- 中程度のリン、6 ~ 9%:一般的な産業用途向けに、硬度と耐食性のバランスの取れた組み合わせを提供します。
- 高リン、10 ~ 13%:耐食性と延性を優先しており、特に要求の厳しい化学環境や石油・ガス環境に適しています。
したがって、リンの選択は、デフォルトで最高または最低の含有量を選択するのではなく、実際の動作環境に基づいて行う必要があります。
機器はどこで使用されますか?
無電解ニッケル技術は、その均一な堆積特性と耐食性コーティング性能により、複数の高価値産業で使用されています。
- PCB製造:ENIG 表面仕上げプロセスの一部として使用されます。
- 石油とガス:腐食環境にさらされるバルブ、継手、コンポーネントに適しています。
- 航空宇宙:精密部品の表面保護と寸法要件をサポートします。
- 自動車:燃料系や精密機械部品に使用されます。
- 医療機器:選択したコンポーネントに加工された表面特性を提供します。
- 金型と金型:表面硬度と耐摩耗性の向上に役立ちます。
- 精密機械:コーティングの厚さを制御する必要があるコンポーネントに役立ちます。
- 繊維機械:機械的摩耗にさらされるコンポーネントを保護します。
最新のニッケルめっきにおいて自動化が重要なのはなぜですか?
手動メッキ操作では、移送のタイミング、化学薬品の補充、浴温度、および処理シーケンスに変動が生じる可能性があります。大量の工業生産の場合、これらの変動はコーティングの品質に直接影響を与える可能性があります。
自動めっきラインは、プログラム可能な制御を通じて主要な操作を調整することで、これらの課題に対処します。 JUNDA の表面処理装置は、PLC ベースの自動化、自動化学薬品投与、制御された温度管理、および自動ワークピース処理を使用しています。
その結果、手動によるプロセス介入への依存が少なくなり、より再現性の高い運用環境が実現します。自動化システムは、生産能力、部品形状、タンク構成、工場レイアウトに合わせてカスタマイズすることもできます。
適切な無電解ニッケルめっきラインを選択するにはどうすればよいですか?
装置の選択は、コーティングの仕様と生産要件から始める必要があります。中国のメーカーまたはサプライヤーに見積りを依頼する前に、購入者はいくつかの重要なパラメータを定義する必要があります。
- ワーク寸法:コンポーネントの最大サイズと最小サイズを特定します。
- 材料:鋼、アルミニウム、銅合金、プラスチック、セラミック、またはその他の基板材料を指定します。
- 必要なコーティングの厚さ:ターゲットの厚さと許容可能な公差を定義します。
- 生産能力:時間単位、日単位、年間単位の生産要件を見積もります。
- 表面要件:耐食性、硬度、耐摩耗性、外観を考慮してください。
- リン配合:アプリケーションのニーズに応じて、低リン、中リン、または高リンの化学薬品を選択します。
- 工場出荷時の状態:利用可能な床面積、ユーティリティ、換気、廃水処理、および材料の流れを評価します。
- 自動化レベル:プロジェクトに半自動処理が必要か、完全自動処理が必要かを判断します。
資格のある装置メーカーは、汎用の機械を供給するのではなく、これらの要因を評価し、プロセス指向のソリューションを開発できる必要があります。
よくある質問
無電解ニッケルめっきラインとは何ですか?
無電解ニッケルめっきラインは、外部電流に依存せずにニッケル - リン合金を析出させる自動化学表面処理システムです。複雑なコンポーネントや内面を均一にコーティングできるように設計されています。
無電解ニッケルめっきには通常どのくらいの温度が使用されますか?
ジュンダ システムでは、動作バス温度を約 85 ~ 92°C と指定しています。実際の動作条件は、選択した化学配合およびプロセス要件に従って決定する必要があります。
無電解ニッケルめっきで止まり穴をカバーできますか?
はい。無電解ニッケル析出の主な利点の 1 つは、従来の電解メッキでは一貫した析出を達成することが困難な止まり穴、凹部、内面をより均一に被覆できることです。
どのようなリン含有量を選択すればよいですか?
低リンコーティングは一般に硬度を重視し、中リンコーティングはバランスの取れた性能プロファイルを提供し、高リンコーティングは通常、耐食性と延性が優先される場合に選択されます。
メッキラインのカスタマイズは可能ですか?
はい。生産ラインは、コンポーネントの形状、生産能力、工場レイアウト、プロセス順序、自動化要件、タンク構成、環境処理のニーズに従って設計できます。 JUNDA は、カスタマイズされた表面処理装置とターンキー エンジニアリング サービスを提供します。
無電解ニッケルめっきはどのような産業に恩恵をもたらしますか?
一般的なアプリケーションには、PCB 製造、航空宇宙、自動車、石油・ガス、医療機器、金型、繊維機械、精密機械製造などがあります。
結論
アン無電解ニッケルめっきラインは単なる化学コーティング システムではありません。これは、均一なニッケル - リンの堆積、信頼性の高い腐食保護、制御された硬度、および複雑なコンポーネントの一貫した処理を必要とするメーカー向けの統合生産ソリューションです。このテクノロジーは、自動化された注入、温度制御、PLC 操作、およびカスタマイズされた材料処理システムを備えており、現代の工場が手動操作への依存を減らしながらコーティングの一貫性を向上させるのに役立ちます。
新しい表面処理施設や既存の生産ラインのアップグレードを計画しているメーカーにとって、適切な装置パートナーを選択することは、適切なめっき化学薬品を選択することと同様に重要です。自動化された電気めっきおよび表面処理装置の経験を活かし、ジュンダカスタマイズされたプロジェクトに対して、プロセス設計、機器の製造、設置、試運転、および技術サポートを提供できます。自動化された無電解ニッケル ソリューションの信頼できる中国のメーカーおよびサプライヤーをお探しの場合は、お問い合わせ今すぐ、ワークピースの要件、生産能力、コーティング仕様、工場レイアウトについて話し合ってください。
関連ニュース
メッセージを残してください