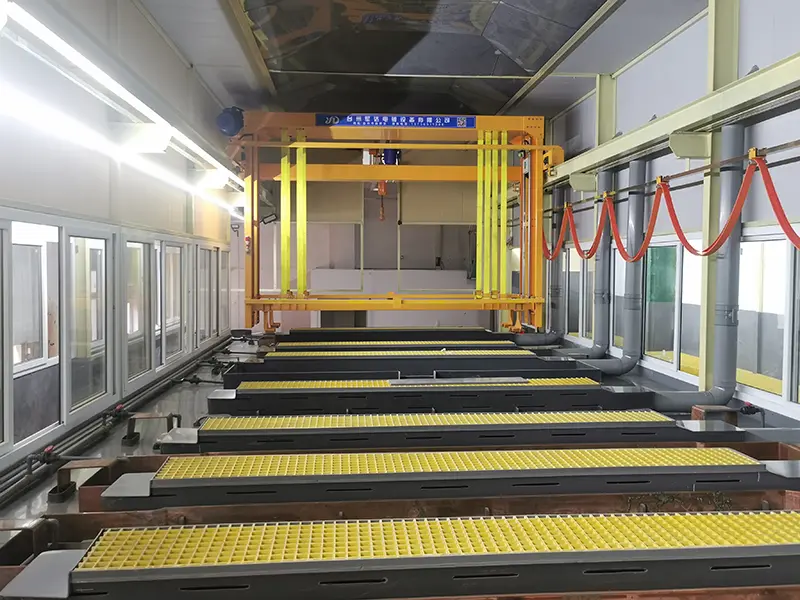
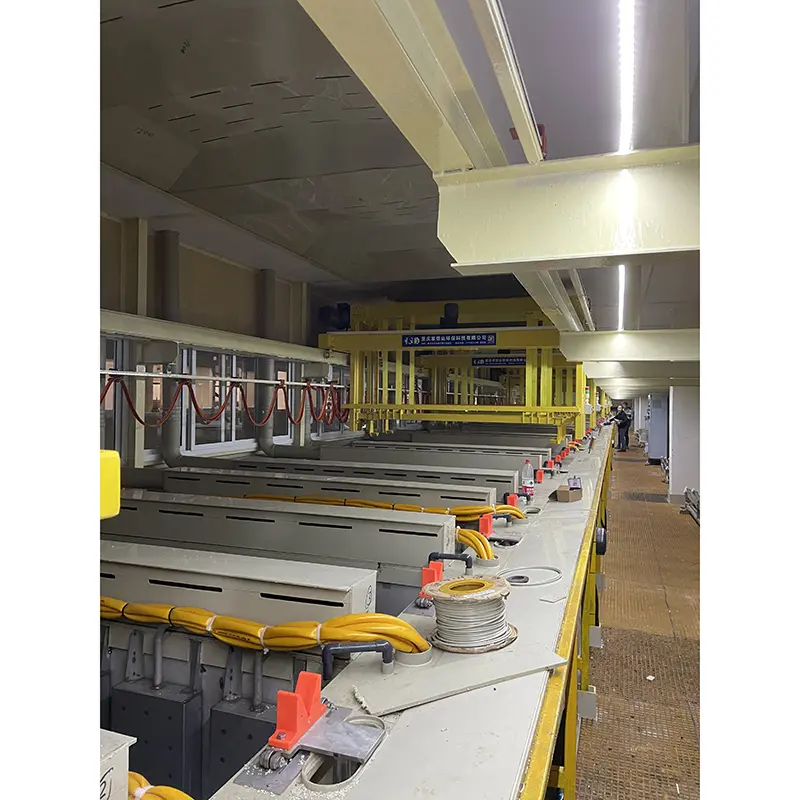
無電解ニッケルめっきメーカーが複雑なコンポーネント上で一貫したコーティング厚さ、腐食保護、耐摩耗性、信頼性の高い被覆を必要とする場合に広く使用されています。ジュンダは、PLC 操作、自動化学薬品投与、温度調整、ガントリーの取り扱いを含む、制御されたニッケルリン堆積用に設計された自動表面仕上げ装置を開発しています。そのシステムは、止まり穴、内面、精密部品、および要求の厳しい産業環境を含む用途に適しています。
無電解ニッケルプロセスでは、外部電流ではなく自己触媒化学反応を通じてニッケル - リン合金を堆積します。これにより、従来の電解メッキでは不均一な電流分布が生じる可能性がある複雑な形状の場合に特に役立ちます。適切に設計された生産ラインでは、前処理、すすぎ、ニッケルの化学析出、温度と pH の制御、濾過、取り扱い、後処理が反復可能なワークフローに統合されています。 JUNDA の自動ソリューションはこれらの要件に基づいて設計されており、動作パラメータには 85 ~ 92°C のバス温度、4.5 ~ 5.2 の pH 範囲、および通常のめっき速度 10 ~ 20 μm/時が含まれます。
目次
- 無電解ニッケルめっきとは何ですか?
- 無電解ニッケルめっきラインはどのように機能しますか?
- 主要な技術仕様は何ですか?
- 主な利点は何ですか?
- リン含有量はどのように選択すればよいですか?
- テクノロジーはどこで使用されていますか?
- メーカーはめっきラインをどのように選択すればよいでしょうか?
- よくある質問
- めっきプロジェクトについて話し合う準備はできていますか?
無電解ニッケルめっきとは何ですか?
無電解ニッケルめっきは、外部電源を使用せずに準備された基板上にニッケルを化学的に堆積させる自己触媒表面処理プロセスです。電解メッキとは異なり、析出反応はワークピース全体の電流分布に依存しません。
この区別は、複雑な形状を持つ部品にとって重要です。このプロセスは外部電場に依存しないため、適切に制御された無電解ニッケルにより、エッジ、凹部、止まり穴、および内部表面に非常に一貫した被覆を提供できます。技術資料には、このプロセスを選択する主な理由として、コーティングの均一性、耐食性、硬度、寸法制御が記載されています。
堆積層は通常、ニッケル - リン合金です。リン含有量とその後の熱処理を調整することで、メーカーは耐摩耗性、硬度、腐食防止、または汎用エンジニアリング性能などのさまざまな要件に合わせてコーティングを調整できます。
無電解ニッケルめっきラインはどのように機能しますか?
完全な生産ラインは単なる化学薬品タンクではありません。一貫した結果は、表面処理から最終検査までのシーケンス全体を制御することにかかっています。一般的な自動化されたワークフローには次のものが含まれます。
- 積載とワークピースの取り扱い:コンポーネントは、その形状や生産要件に従ってラックまたは適切な固定具に配置されます。
- 洗浄と脱脂:油、グリース、ゴミ、その他の汚染物質を除去して基板を準備します。
- すすぎ:水洗ステージにより、薬品タンク間での汚染物質の移動を防ぎます。
- 活性化または酸洗:基板は、ニッケル層の信頼性の高い接着を促進するために化学的に準備されています。
- 無電解ニッケルめっき:準備された部品はニッケル - リン浴に入り、そこで自己触媒反応によってコーティングが形成されます。
- バスコントロール:プロセスの安定性を維持するために、温度、pH、化学物質の濃度、濾過、および補充が監視されます。
- 後処理:要求される性能に応じて、部品は洗浄、乾燥、熱処理、またはその他の仕上げ操作を受けることがあります。
- 検査:塗膜の厚さ、外観、密着性、硬度など、お客様が指定したパラメータを出荷前にチェックできます。
自動化により、PLC 制御のホイスト移動とプログラムされた処理シーケンスを通じてこれらのステージを接続できます。これにより、手動による移送への依存が軽減され、生産条件の再現性が向上します。
主要な技術仕様は何ですか?
生産システムを評価する際、購入者は機器の構成と対象のコーティングに必要な化学的性質の両方を考慮する必要があります。 JUNDA が公開した技術パラメータは、典型的な無電解ニッケル製造に有用な参考情報を提供します。
| パラメータ | 代表的な仕様 | なぜそれが重要なのか |
|---|---|---|
| メッキタイプ | 無電解ニッケル、Ni-P合金 | 外部電流なしで自己触媒ニッケル析出を実現 |
| リン含有量 | 3 ~ 5%、6 ~ 9%、または 10 ~ 13% | 用途に合わせたコーティング特性を実現 |
| 浴槽の温度 | 85~92℃ | 安定した化学成膜をサポート |
| pH範囲 | 4.5~5.2 | 意図した浴の化学的性質を維持するのに役立ちます |
| めっき速度 | 10~20μm/時 | 生産サイクルタイムとコーティングの蓄積に影響を与える |
| めっきそのままの硬さ | 約500~600HV | 摩耗関連アプリケーションのベースラインを提供します |
| 熱処理硬度 | 最大約900~1000HV | 基材と仕様が許せば硬度を高めることができます |
| 制御システム | PLC制御 | 自動化された移動と生産シーケンスを調整します |
| 機器構成 | ガントリーラックメッキライン | ラックマウントコンポーネントの自動処理をサポート |
実際のプロセス値は、一般的な値を普遍的な設定として扱うのではなく、常に基材、化学薬品供給者のプロセス仕様、必要なコーティング厚さ、生産負荷、および該当する顧客または業界の標準に従って確立する必要があります。
主な利点は何ですか?
複雑な形状でも均一にコーティング
無電解ニッケルの決定的な利点の 1 つは、電流密度に依存せずに比較的均一な析出物を生成できることです。これは、コーナー、くぼみ、内部通路、止まり穴を含むコンポーネントに特に役立ちます。精密エンジニアリングの場合、コーティングの厚さがより均一になると、寸法管理が簡素化され、補正設計の必要性が軽減されます。
腐食と摩耗からの保護
ニッケルリンコーティングは、コーティング組成、厚さ、基材の準備、および使用環境が適切に適合している場合に、腐食に対する効果的なバリアを提供できます。したがって、このプロセスは、湿気、化学物質、油、その他の厳しい動作条件にさらされるコンポーネントに使用されます。
制御された硬度
ジュンダ が公表した仕様では、めっきしたままの硬度は約 500 ~ 600 HV であり、適切な条件下で熱処理を行うと硬度を約 900 ~ 1000 HV まで高めることができることが示されています。これにより、この技術は表面硬度と耐摩耗性が重要なコンポーネントに関連するものになります。
自動化とプロセスの再現性
PLC 制御のラインは、ホイストの動き、プロセスのタイミング、化学薬品の投与、温度管理を調整できます。自動処理により、特に連続生産または大量生産において、手動移送に伴う不一致も軽減できます。
リン含有量はどのように選択すればよいですか?
リン含有量は、得られるコーティングの硬度、耐食性、その他の物理的特性のバランスに影響を与えるため、重要な考慮事項です。 JUNDA の製品情報では、ニッケル - リンのオプションを 3 つの広い範囲に分類しています。
| リンの範囲 | 一般的な特徴 | 一般的な塗布方向 |
|---|---|---|
| 低: 3 ~ 5% | 硬度は高いが耐食性は比較的低い | 摩耗に重点を置いたコンポーネント |
| 中間: 6 ~ 9% | バランスの取れたパフォーマンス | 一般的なエンジニアリング用途 |
| 高: 10 ~ 13% | より高い耐食性と延性 | 化学、石油、ガス環境 |
最終的な選択は、実際の使用環境、基材、寸法公差、必要なコーティング特性、適用可能な仕様に基づいて行う必要があります。バスケミストリーを最終決定する前に、プロセスエンジニアおよび化学薬品サプライヤーと協力することが重要です。
テクノロジーはどこで使用されていますか?
均一な析出、腐食防止、および制御可能な硬度の組み合わせにより、無電解ニッケルは幅広い工業用部品に適しています。一般的なアプリケーションには次のものがあります。
- PCB製造:制御されたニッケル層が表面仕上げシステムの一部を形成する ENIG などのプロセスで使用されます。
- 石油とガス:腐食や摩耗からの保護が必要なバルブ、継手、コンポーネントに適用されます。
- 航空宇宙:コーティングの均一性と制御された特性が必要な、厳選された精密部品に使用されます。
- 自動車:選択された燃料システムおよび精密機械部品に適しています。
- 医療機器:表面性能と寸法の一貫性が重要な特定のコンポーネントに適用できます。
- 金型と金型:コーティングシステムを適切に指定すると、表面硬度と耐摩耗性を向上させることができます。
- 精密機械:複雑な表面や内部特徴を含むコンポーネントをエンジニアリングする場合に役立ちます。
メーカーはめっきラインをどのように選択すればよいでしょうか?
装置の選択は、単にタンクの寸法や自動化機能を比較するのではなく、生産要件から始める必要があります。実際の購入チェックリストには次のものが含まれます。
- 部品の形状:コンポーネントに止まり穴、凹み、内部表面、または複雑なプロファイルが含まれているかどうかを確認します。
- 生産量:バッチサイズ、積載重量、サイクルタイム、および予想される日次生産量を定義します。
- 必要なコーティング:ターゲットの厚さ、リンの範囲、硬度、耐食性、寸法公差を確立します。
- プロセス化学:タンク、ヒーター、ポンプ、濾過、および投与システムが選択した化学薬品と互換性があることを確認してください。
- 自動化レベル:手動、半自動、または完全に PLC 制御された操作が適切であるかどうかを判断します。
- 環境管理:すすぎ、廃水処理、換気、化学薬品の保管、水のリサイクル要件を考慮してください。
- アフターサポート:設置、試運転、オペレータートレーニング、トラブルシューティング、および技術サポートの手配を確認します。
ターンキー サプライヤーは、機器のレイアウト、プロセス ステージ、ハンドリング システム、化学物質の投与、加熱、濾過、および制御アーキテクチャを 1 つの生産ソリューションに統合するのに役立ちます。 JUNDA は、エンジニアリング サービスがプロセス設計、機器の製造、設置、試運転、および技術サポートをカバーすると述べています。
よくある質問
1. 無電解ニッケルめっきラインとは何ですか?
これは、自己触媒化学反応を通じてニッケル - リンコーティングを堆積するための統合生産システムです。電解ニッケルメッキとは異なり、析出には外部電流を必要としません。
2. 無電解ニッケルと電解ニッケルの違いは何ですか?
プロセスの主な違いは堆積メカニズムです。無電解ニッケルは化学還元に依存しますが、電解ニッケルは外部電流を使用します。無電解堆積は、電流分布に支配されないため、複雑な形状全体にわたってより一貫したカバレッジを提供できます。
3. 無電解ニッケルは止まり穴や内面をカバーできますか?
はい。メーカーがこのプロセスを選択する主な理由の 1 つは、部品が適切に準備および処理されている場合に、適切な止まり穴や内部表面を含む複雑な形状にコーティングを堆積できることです。
4. JUNDA システムはどのくらいの動作温度を使用しますか?
ジュンダ は、無電解ニッケル システムの動作温度を約 85 ~ 92°C としています。実際の動作条件は、選択しためっき化学薬品と検証されたプロセス仕様に従う必要があります。
5. ニッケルコーティングはどれくらいの速さで堆積できますか?
公開されている仕様では、めっき速度が 1 時間あたり約 10 ~ 20 μm であることが示されています。実際の堆積速度は、浴の化学的性質、温度、pH、負荷、溶液の状態、およびプロセス制御によって異なります。
6. 皮膜硬度を上げることはできますか?
はい。 JUNDA は、めっきしたままの硬度を約 500 ~ 600 HV と指定し、適切な条件下で熱処理により硬度を約 900 ~ 1000 HV まで高めることができることを示しています。熱処理は、基材と必要な特性に照らして評価する必要があります。
7. 無電解ニッケルシステムはプラスチック部品に適していますか?
無電解ニッケルは、適切な表面活性化の後、プラスチックやセラミックなどの特定の非導電性材料上に堆積できます。前処理順序は、材料とコーティングの仕様に応じて選択する必要があります。
8. 適切なリン含有量を選択するにはどうすればよいですか?
一般に、より高い硬度が優先される場合は低リンコーティングが選択され、耐食性がより重要な場合は高リン系が一般に考慮されます。中リンの化学は、多くの工学用途にバランスのとれたオプションを提供します。
めっきプロジェクトについて話し合う準備はできていますか?
生産において、精密部品、複雑な形状、止まり穴、または内部表面に一貫したニッケル - リン コーティングが必要な場合、適切に構成された自動化システムは、より制御された表面仕上げプロセスの確立に役立ちます。 JUNDA は、カスタマイズされた電気めっき装置と、プロセス設計、装置の製造、設置、試運転、技術サポートをカバーするターンキー エンジニアリング サービスを提供します。お問い合わせワークピースの寸法、生産能力、コーティング要件、自動化への期待、工場の条件について話し合い、JUNDA エンジニアリング チームがプロジェクトに適した無電解ニッケル ソリューションを開発しましょう。